#مرحبا بك في يمكنه المشاركة

لافتة
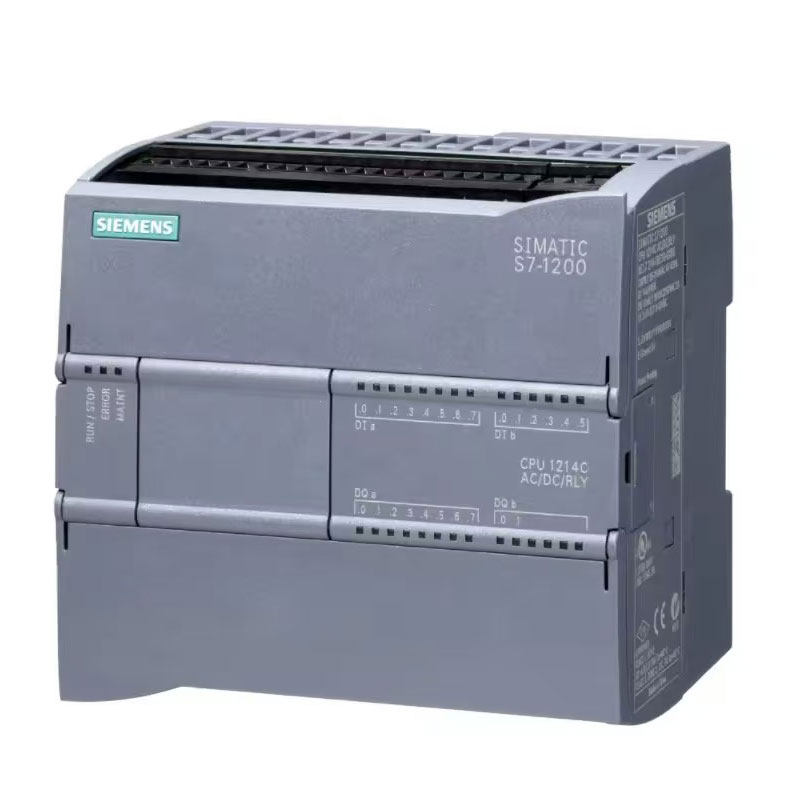
  • دليل عملي لاستكشاف أعطال جهاز سيمنز S7-1200 وإصلاحها | اختيار الأجهزة، والبرمجة، والاتصال، ونصائح للصيانة في الموقع
    دليل عملي لاستكشاف أعطال جهاز سيمنز S7-1200 وإصلاحها | اختيار الأجهزة، والبرمجة، والاتصال، ونصائح للصيانة في الموقع Jun 19, 2026
     مقدمةمعظم مهندسي الأتمتة ومشتري المعدات لا يتقنون سوى عمليات البرمجة الأساسية لوحدة التحكم المنطقية القابلة للبرمجة Siemens S7-1200، لكنهم يواجهون في كثير من الأحيان مشكلات مختلفة في الموقع: فشل اتصال وحدة التحكم المنطقية القابلة للبرمجة بعد وصول المعدات، واهتزاز المؤازرة، وعدم استقرار البيانات التناظرية، وإيقاف التشغيل العشوائي بسبب الأعطال، وفشل تنزيل البرنامج.في معظم الحالات، تكون هذه المشاكل غير ناجم عن تلف في الأجهزةولكن بسبب الاختيار غير المناسب، والأسلاك غير القياسية، وإعدادات المعلمات غير الصحيحة، وعادات البرمجة السيئة.تركز هذه المدونة بالكامل على المهارات العملية وحل المشكلات والمزالق المتكررة للمستخدمين النهائيين ومهندسي الصيانة الميدانيين. لا توجد معايير نظرية فارغة - يمكن تطبيق جميع الحلول مباشرة لإصلاح 90% من أعطال S7-1200 الشائعة، وتحقيق استقرار تشغيل المعدات، وتقليل تكاليف ما بعد البيع.1. أخطاء الاختيار الحرجة | تجنب إعادة العمل والخسائر المالية1.1 إصدار طاقة وحدة المعالجة المركزية غير الصحيح = فشل التحكم في الحركةيختار العديد من المبتدئين نماذج PLC بشكل عشوائي دون تمييز اختلافات الإصدارات، مما يؤدي إلى عدم توفر تحديد المواقع عالي السرعة والتحكم المؤازر بعد التثبيت.إصدار DC/DC/DC (المعيار الصناعي والمفضل)مزود طاقة تيار مستمر 24 فولت، مخرج ترانزستوريدعم إخراج نبضات عالية السرعة بتردد 100 كيلو هرتز، ويقوم بتشغيل محركات المؤازرة والمحركات الخطوية مباشرة.مثالية لجميع معدات الأتمتة الخاصة بتحديد المواقع والقطع والحركة التردديةإصدار AC/DC/RLY (للتحكم البسيط في التشغيل/الإيقاف فقط)مصدر طاقة تيار متردد 220 فولت، مخرج مرحللا توجد وظيفة نبضات عالية السرعة، ولا يمكن تحقيق أي تحكم في تحديد المواقعينطبق فقط على المراوح ومضخات المياه والإضاءة وأجهزة التشغيل والإيقاف البسيطةالقاعدة الأساسية: اختر DC/DC/DC بشكل غير مشروط إذا كان جهازك يتضمن وظائف المؤازرة أو الخطوة أو تحديد المواقع!1.2 هامش أداء وحدة المعالجة المركزية غير كافٍ | التقطيع وفقدان النبضاتمعايير اختيار S7-1200 المعتمدة ميدانياً للمشاريع الصناعية:منطق بسيط وأجهزة إدخال/إخراج عادية: 1212Cمعدات التعبئة والتغليف والنقل ذات محركات سيرفو رباعية المحاور أو أقل: 1214C (الطراز العالمي الأكثر شيوعًا)إشارات تناظرية متعددة، تحكم PID، وشبكات متعددة الأجهزة: 1215Cتحديد المواقع والقطع بدقة عالية ومزامنة متعددة المحاور: 1217Cنصيحة عملية: الحفاظ على استخدام ذاكرة البرنامج أقل من 70% وزمن دورة OB1 في حدود 100 مللي ثانية. إن تجاوز هذه القيم سيؤدي بسهولة إلى فقدان الحزم، وتقطع البرنامج، وإيقاف تشغيل المعدات بشكل عشوائي.1.3 تركيب وحدة التوسعة بشكل غير منظم | فشل التعرف على الوحدةيحتوي جهاز S7-1200 على قواعد صارمة لفتحات التوسعة. يجب تثبيت جميع وحدات التوسعة بالتسلسل بدءًا من الفتحة الأولى على يمين وحدة المعالجة المركزية.. ستؤدي الفتحات الفارغة أو التركيب غير المنظم إلى حدوث أعطال وجعل الوحدات غير قابلة للتعرف عليها.مهارة التخطيط الأمثل: حافظ على وحدات الاتصال والطاقة بعيدًا عن الوحدات ذات درجة الحرارة العالية لتجنب أعطال الانهيار الناتجة عن ارتفاع درجة الحرارة؛ ضع وحدات الإخراج الرقمية على الجانب الأيمن لتقليل تداخل الإشارة.٢. نصائح حول توصيل وتركيب الأجهزة | التخلص من التداخل والتشغيل الخاطئ2.1 عدم استقرار البيانات التناظرية وانحراف الإشارة | حل دائمعطل شائع في الموقع: تذبذب بيانات درجة الحرارة والضغط والتدفق بشكل مستمر، حتى مع وجود أجهزة استشعار سليمة وبرامج صحيحة.الحلول:استخدم كابلات محمية للإشارات التناظرية ذات تأريض أحادي الطرفافصل كابلات الطاقة (كابلات المؤازرة/العاكس) عن كابلات الإشارة بمسافة تزيد عن 20 سم؛ ولا تضعها أبدًا في نفس الأنبوبقم بتمكين التصفية التناظرية وأخذ العينات السلس في TIA Portal للقضاء على انحراف البيانات تمامًا2.2 التشغيل الخاطئ للإدخال الرقمي ووميض الضوء العشوائييواجه العديد من المستخدمين وميضًا عشوائيًا لمؤشرات إدخال وحدة التحكم المنطقية القابلة للبرمجة (PLC) أثناء إيقاف تشغيل المعدات.سبب: تداخل تردد الطاقة والجهد المستحث في كابلات الإشارة الطويلةحل: اضبط تأخير إدخال DI إلى 3 مللي ثانية ~ 5 مللي ثانية في تكوين أجهزة TIA Portal للقضاء على التشغيل الخاطئ تمامًا بتكلفة منخفضة.2.5 عمليات إعادة التشغيل العشوائية والأعطال الناتجة عن عدم استقرار مصدر الطاقةتتأثر وحدات المعالجة المركزية S7-1200 بتقلبات الطاقة. ستؤدي وحدات التزويد بالطاقة ذات الجودة المنخفضة إلى انقطاعات عشوائية وفقدان البرامج وأخطاء في الوحدات.توصية: اعتماد مصادر طاقة صناعية منظمة، وتركيب حلقات مغناطيسية مضادة للتداخل عند طرف طاقة وحدة المعالجة المركزية لتحسين استقرار المعدات بشكل كبير.3. مهارات البرمجة العملية | برامج مستقرة وقابلة للصيانة وخالية من الأخطاء3.1 تجنب إساءة استخدام بتات الذاكرة (بتات M) لمنع الأعطال الخفيةغالباً ما يستخدم المهندسون المبتدئون البتات M0.0 وM0.1 وغيرها من البتات M في المنطق الوسيط، مما يؤدي إلى تضارب المتغيرات واضطراب المنطق بعد تشغيل المعدات لفترة طويلة.أفضل الممارساتإعطاء الأولوية كتل بيانات قاعدة البيانات لبرمجة S7-1200. قم بتخصيص متغيرات بشكل مستقل لإجراءات المعدات والإنذارات والحالات لضمان منطق واضح، وعدم وجود تعارضات، وسهولة الصيانة.3.2 مأزق المؤقت | تجنب انحراف التوقيت وانحراف المنطقالخطأ الشائع: عدم دقة التوقيت وانحراف منطق الدورة أثناء التشغيل طويل الأمد.قاعدة التجنبلا تخلط بين مؤقتات TON و TOF في منطق التذبذب الدوري. اعتمد مؤقتات IEC بشكل موحد للحصول على دقة مستقرة وخطأ زمني تراكمي صفري.3.3 إضافة خاصية تحمل الأعطال للبرامج التناظرية | منع تعطل المعداتسيؤدي انقطاع اتصال المستشعر وضعف الاتصال إلى تعطل البرنامج، وخروج نظام التحكم PID عن السيطرة، وسوء التشغيل في غياب منطق تحمل الأعطال.طريقة تحمل الأعطال الشاملةقم بتحديد الحدين الأعلى والأدنى للبيانات التناظرية. قم بقفل المخارج وإطلاق الإنذارات عندما تتجاوز القيم النطاق الطبيعي لتجنب مخاطر ارتفاع درجة الحرارة والضغط.3.4 الحل الأمثل لأعطال تحديد موضع المحورمشكلة التردد العالي: يتوقف المحور مع إصدار إنذار عند اصطدامه بمفتاح الحد أثناء عملية التصفير، دون إعادة ضبط عكسي تلقائي.الحلول:قم بتمكين وظيفة "الانعكاس التلقائي لمفتاح الحد" في إعدادات الأجهزةقم بزيادة وقت التسارع والتباطؤ بشكل مناسب لتجنب الاصطدام القوي ضمن الحدود المسموح بها.حافظ على مسافة آمنة بين مفاتيح الحد والمصدات الميكانيكية4. استكشاف أخطاء الاتصال وإصلاحها | إصلاح فشل الاتصال وانقطاع الاتصال العشوائي4.1 لم يتم العثور على وحدة التحكم المنطقية القابلة للبرمجة (PLC) وفشل الاتصال بالكمبيوتر90% من حالات فشل الاتصال هي مشاكل في الشبكة وليست تلفاً في الأجهزة:عنوان IP الافتراضي لوحدة التحكم المنطقية القابلة للبرمجة (PLC): 192.168.0.1، مما قد يؤدي إلى تعارض مع نطاقات عناوين IP الخاصة بالشبكة المحلية (LAN).قم بتعيين عنوان IP ثابت لمحول شبكة الكمبيوتر (في نفس نطاق PLC)، وقم بتعطيل الحصول التلقائي على عنوان IP.قم بإيقاف تشغيل جدار الحماية الخاص بجهاز الكمبيوتر وبرامج مكافحة الفيروسات لمنع اعتراض الاتصالات.4.2 انقطاع الاتصال العشوائي بين PROFINET و HMIالمهارات الأساسيةاستخدم بروتوكول PROFINET بدلاً من Modbus لربط عدة أجهزة بالشبكة. قم بتمديد مهلة الاتصال بشكل مناسب، واستخدم كابلات إيثرنت صناعية محمية لتجنب انقطاع الاتصال بسبب التداخل في الموقع.4.3 فشل تنزيل البرنامج بسبب عدم تطابق إصدار البرنامج الثابتمأزق التردد العالي: لا يمكن تنزيل البرامج التي تم تجميعها باستخدام إصدار TIA Portal العالي إلى وحدات التحكم المنطقية القابلة للبرمجة ذات الإصدار المنخفض.حل: تحقق من إصدار البرنامج الثابت لوحدة التحكم المنطقية القابلة للبرمجة (PLC) قبل التنزيل، وقم بمطابقة إصدار الجهاز في بوابة TIA، أو قم بترقية البرنامج الثابت عبر الإنترنت لتوحيد الإصدارات.5. مهارات استكشاف الأخطاء وإصلاحها السريعة في الموقع | أداة لزيادة كفاءة خدمات ما بعد البيع5.1 التشخيص عبر مخزن التشخيص (أسرع تحديد لموقع العطل)تم تجهيز جهاز S7-1200 بنظام تشخيص مدمج قوي، يقوم بتسجيل الوقت والسبب الدقيقين لجميع حالات الإغلاق وأعطال الوحدات.قم بالدخول إلى الوضع المتصل بالإنترنت في بوابة TIA وتحقق من مخزن التشخيص لتحديد الأعطال بدقة، وتجنب فحص الخطوط العمياء والبرامج.5.2 إيقاف التشغيل العشوائي بدون تنبيهالأسباب الرئيسية: وقت دورة البرنامج المفرط، وشغل الذاكرة العالي، والتداخل الكهرومغناطيسي.الحلول: تبسيط منطق البرنامج، وتقليل وقت دورة OB1، وتحسين تخطيط الأسلاك، وإضافة تدابير مضادة للتداخل.6. نصائح للصيانة اليومية وإطالة العمر الافتراضيقم بتنظيف الغبار بانتظام من قناة تبديد الحرارة في وحدة التحكم المنطقية القابلة للبرمجة (PLC) لتجنب انخفاض التردد الناتج عن ارتفاع درجة الحرارة وأعطال التعطل.قم بتثبيت بطاقة ذاكرة للمشاريع الرئيسية وقم بعمل نسخ احتياطية للبرامج بانتظام لمنع فقدانها.تحقق من جهد مصدر الطاقة قبل تشغيل الأجهزة التي تم إيقاف تشغيلها لفترة طويلة لتجنب تلف وحدة المعالجة المركزية بسبب ارتفاع الجهد المفاجئلا تقم أبدًا باستبدال وحدات الإشارة أثناء التشغيل لمنع احتراق المنافذملخصيتميز جهاز التحكم المنطقي القابل للبرمجة Siemens S7-1200 بثبات ذاتي ممتاز. 90% من الأعطال التي تحدث في الموقع سببها اختيار خاطئ، وتوصيلات غير قياسية، وإعدادات معلمات مفقودة، وعدم وجود قدرة على تحمل أعطال البرنامج.إن إتقان المهارات العملية المذكورة أعلاه يمكن أن يساعدك على تجنب مآزق الشراء، وحل المشكلات الشائعة بشكل كامل مثل الارتعاش التناظري، وانقطاع الاتصال، وأخطاء تحديد المواقع، وحالات الإغلاق العشوائية، وتقليل ضغط ما بعد البيع بشكل كبير، وتحسين استقرار المعدات بشكل عام.تفاعلما هي أعطال جهاز S7-1200 المعقدة التي واجهتها في الموقع؟ شاركنا تجربتك في حل المشكلات في التعليقات!
  • ميزة سيمنز PLC
    ميزة سيمنز PLC Nov 03, 2023
    قابلة للطي بشكل موثوقلا يتطلب PLC عددًا كبيرًا من المكونات النشطة والمكونات الإلكترونية المتصلة. يتم تقليل اتصالاتها إلى حد كبير. وفي الوقت نفسه، صيانة النظام بسيطة ووقت الصيانة قصير. تتبنى شركة Plc سلسلة من أساليب تصميم الموثوقية للتصميم. على سبيل المثال، تصميم زائدة عن الحاجة. الحماية من انقطاع التيار الكهربائي، وتشخيص الأخطاء، وحماية المعلومات واستردادها. PLC هو جهاز تحكم مصمم خصيصًا للتحكم في عمليات الإنتاج الصناعي، وله لغة برمجة أبسط وأجهزة أكثر موثوقية من التحكم العام بالكمبيوتر. اعتماد لغة برمجة محسنة ومبسطة. يتم تقليل معدل خطأ البرمجة بشكل كبير.سهلة الطي والتشغيلPLC لديه قابلية تشغيل عالية. إنه يتميز بخصائص البرمجة البسيطة، والتشغيل المريح، وسهولة الصيانة، وهو بشكل عام أقل عرضة للأخطاء التشغيلية. يتضمن تشغيل PLC عمليات إدخال البرنامج وتغيير البرنامج. يمكن عرض مدخلات البرنامج مباشرة، كما يمكن أيضًا إجراء عملية تغيير البرنامج بشكل مباشر أو البحث بواسطة البرنامج بناءً على رقم العنوان المطلوب أو رقم الاتصال ومن ثم تغييره. لدى PLC لغات برمجة متعددة متاحة للاستخدام. تستخدم لمخططات السلم الأقرب إلى المخططات الكهربائية. من السهل فهم وفهم. تعمل وظيفة التشخيص الذاتي لـ PLC على تقليل متطلبات مهارات الصيانة لدى موظفي الصيانة. عند حدوث عطل في النظام، يمكن لموظفي الصيانة تحديد موقع العطل بسرعة من خلال التشخيص الذاتي للأجهزة والبرامج.قابلة للطي مرنةتتضمن لغات البرمجة التي يستخدمها PLC مخطط السلم، والتذكر المنطقي، والمخطط الوظيفي، ووحدة الوظيفة، ولغة برمجة وصف البيان. إن تنوع أساليب البرمجة يجعل البرمجة بسيطة ويوسع نطاق تطبيقها. العملية مرنة ومريحة للغاية، ومن السهل جدًا مراقبة المتغيرات والتحكم فيها.تركيب Siemens PLC S7-300 series PLC والاحتياطات:1. يحتوي مصدر الطاقة الإضافي على طاقة منخفضة ويمكنه فقط تشغيل المعدات منخفضة الطاقة (مثل أجهزة الاستشعار الكهروضوئية) ؛2、 بشكل عام، تحتوي أجهزة PLC على عدد معين من النقاط المشغولة (أي محطات أسلاك العناوين الفارغة)، ولا تقم بتوصيل الأسلاك؛3. يعاني PLC من مشكلة تأخير استجابة الإدخال / الإخراج، خاصة في معدات الاستجابة السريعة، والتي يجب الانتباه إليها.4. هناك مخرجات من نوع التتابع ونوع الترانزستور (مناسبة للإخراج عالي السرعة) ، ويمكن للإخراج أن يحمل أحمالًا خفيفة مباشرة (أضواء مؤشر LED ، وما إلى ذلك) ؛5. يجب أن يكون وقت الإدخال/الفصل أكبر من وقت مسح PLC؛6. لا توجد حماية في دائرة خرج PLC، لذلك يجب استخدام أجهزة الحماية مثل الصمامات بشكل متسلسل في الدوائر الخارجية لمنع تلف PLC الناتج عن دوائر قصر التحميل؛7. لا تقم بتوصيل سلك طاقة التيار المتردد بطرف الإدخال لتجنب حرق PLC؛8. يجب أن تكون محطة التأريض مؤرضة بشكل مستقل وغير متصلة على التوالي مع محطات التأريض للمعدات الأخرى. يجب ألا يقل سطح القطع لسلك التأريض عن 2 مم 2؛9. يجب توجيه خطوط إشارة الإدخال والإخراج بشكل منفصل قدر الإمكان، ويجب ألا تكون في نفس خط الأنابيب أو مجمعة مع خط الطاقة لتجنب إشارات التداخل وسوء التشغيل؛ يعتمد خط نقل الإشارة سلكًا محميًا ويتم تأريض السلك المحمي؛ لضمان موثوقية الإشارة، يتم التحكم بشكل عام في خطوط الإدخال والإخراج ضمن مسافة 20 مترًا؛ كابلات التمدد معرضة للضوضاء والتداخل الكهربائي، ويجب إبعادها عن خطوط الكهرباء، ومعدات الجهد العالي، وما إلى ذلك.
  • مبدأ التشغيل Siemens PLC
    مبدأ التشغيل Siemens PLC Jun 13, 2023
    المبدأ التشغيلي بعد تشغيل PLC ، يتم تقسيم عملية العمل بشكل عام إلى ثلاث مراحل ، وهي أخذ عينات الإدخال ، وتنفيذ برنامج المستخدم ، وتحديث الإخراج. يسمى إكمال المراحل الثلاث المذكورة أعلاه دورة المسح. خلال فترة التشغيل بأكملها ، تنفذ وحدة المعالجة المركزية (CPU) الخاصة بـ PLC بشكل متكرر المراحل الثلاث المذكورة أعلاه بسرعة مسح معينة.   تصغير إدخال العينات في مرحلة أخذ عينات الإدخال ، يقرأ PLC بالتسلسل في جميع حالات الإدخال والبيانات بطريقة المسح ، ويخزنها في الوحدات المقابلة في منطقة صورة الإدخال / الإخراج. بعد اكتمال أخذ عينات الإدخال ، يدخل في مرحلة تنفيذ برنامج المستخدم وتحديث الإخراج. في هاتين المرحلتين ، حتى إذا تغيرت حالة الإدخال والبيانات ، فلن تتغير حالة وبيانات الوحدات المقابلة في منطقة صورة الإدخال / الإخراج. لذلك ، إذا كان الإدخال عبارة عن إشارة نبضية ، فيجب أن يكون عرض إشارة النبض أكبر من دورة مسح واحدة لضمان إمكانية قراءة الإدخال في أي حال.   تصغير تنفيذ برنامج المستخدم أثناء مرحلة تنفيذ برنامج المستخدم ، يقوم PLC دائمًا بمسح برنامج المستخدم (مخطط السلم) بترتيب من أعلى إلى أسفل. عند مسح كل مخطط سلم ، قم دائمًا بفحص دائرة التحكم المكونة من كل جهة اتصال على الجانب الأيسر من مخطط السلم أولاً ، وقم بإجراء عمليات منطقية على دائرة التحكم المكونة من جهات الاتصال بالترتيب من اليسار إلى اليمين ، من أعلى إلى أسفل. ثم ، بناءً على نتائج العمليات المنطقية ، قم بتحديث حالة البت المقابلة للملف المنطقي في منطقة تخزين ذاكرة الوصول العشوائي للنظام ؛ أو قم بتحديث حالة البت المقابل لملف الإخراج في منطقة صورة الإدخال / الإخراج ؛ أو تحديد ما إذا كان سيتم تنفيذ التعليمات الوظيفية الخاصة المحددة في مخطط السلم.   أي ، أثناء تنفيذ برنامج المستخدم ، لن تتغير فقط حالة وبيانات نقاط الإدخال في منطقة صورة الإدخال / الإخراج ، بينما حالة وبيانات نقاط الإخراج وأجهزة البرامج الأخرى في منطقة صورة الإدخال / الإخراج أو قد تتغير مساحة تخزين ذاكرة الوصول العشوائي للنظام. علاوة على ذلك ، ستؤثر نتائج تنفيذ البرنامج في مخطط السلم المذكور أعلاه على مخطط السلم أدناه الذي يستخدم هذه الملفات أو البيانات ؛ على العكس من ذلك ، في مخطط السلم أدناه ، لا يمكن تطبيق حالة أو بيانات الملف المنطقي المحدث إلا على البرنامج أعلاه في دورة المسح التالية.   طي تحديث الإخراج بعد فحص برنامج المستخدم ، يدخل PLC في مرحلة تحديث الإخراج. خلال هذه الفترة ، تقوم وحدة المعالجة المركزية بتحديث جميع دوائر مزلاج الإخراج وفقًا للحالة والبيانات المقابلة في منطقة صورة الإدخال / الإخراج ، ثم تقوم بتشغيل الأجهزة الطرفية المقابلة عبر دائرة الإخراج. في هذه المرحلة ، يكون هذا هو الناتج الحقيقي لـ PLC.   نفس العدد من مخططات السلم ، بترتيب مختلف للترتيب ، ينتج عنه نتائج تنفيذ مختلفة. بالإضافة إلى ذلك ، هناك اختلافات بين نتائج مسح برامج المستخدم ونتائج التشغيل المتوازي المنطقي الثابت لأجهزة التحكم في الترحيل. بالطبع ، إذا كان من الممكن تجاهل الوقت الذي تشغله دورة المسح طوال فترة التشغيل بالكامل ، فلا يوجد فرق بين الاثنين.
  • تصنيف سيمنز PLC
    تصنيف سيمنز PLC Jun 08, 2023
    يتم إنشاء وحدات التحكم القابلة للبرمجة وفقًا لاحتياجات الإنتاج الحديث ، كما يجب أن يلبي تصنيف وحدات التحكم القابلة للبرمجة احتياجات الإنتاج الحديث. بشكل عام ، يمكن تصنيف وحدات التحكم القابلة للبرمجة من ثلاث وجهات نظر. الأول هو التصنيف بناءً على مقياس التحكم لوحدات التحكم القابلة للبرمجة ، والثاني هو التصنيف بناءً على مستوى أداء وحدات التحكم القابلة للبرمجة ، والثالث هو التصنيف بناءً على الخصائص الهيكلية لوحدات التحكم القابلة للبرمجة. مقياس تحكم قابل للطي يمكن تقسيمها إلى آلات كبيرة ومتوسطة الحجم وصغيرة الحجم. كمبيوتر صغير: تكون نقاط التحكم الخاصة بجهاز كمبيوتر صغير بشكل عام ضمن 256 نقطة ، وهي مناسبة للتحكم في جهاز واحد أو التحكم في النظام الصغير. تحتوي ماكينات سيمنز الصغيرة على S7-200: سرعة معالجة تبلغ 0.8 ~ 1.2 مللي ثانية ؛ ذاكرة 2 كيلو 248 نقطة رقمية ؛ الكمية التناظرية 35 قناة. آلة متوسطة الحجم: لا تزيد نقاط التحكم الخاصة بآلة متوسطة الحجم بشكل عام عن 2048 نقطة ، والتي يمكن استخدامها للتحكم المباشر في المعدات ومراقبة العديد من وحدات التحكم القابلة للبرمجة ذات المستوى الأدنى. إنها مناسبة لأنظمة التحكم المتوسطة أو الكبيرة. آلات سيمنز متوسطة الحجم لديها S7-300: سرعة معالجة من 0.8 إلى 1.2 مللي ثانية ؛ ذاكرة 2 كيلو 1024 نقطة رقمية ؛ الكمية التناظرية 128 قناة ؛ PROFIBUS الشبكة ؛ إيثرنت صناعي MPI. Mainframe: تكون نقطة التحكم في حاسب مركزي أكبر بشكل عام من 2048 نقطة ، والتي لا يمكنها فقط إكمال العمليات الحسابية المعقدة ولكن أيضًا إجراء عمليات مصفوفة معقدة. لا يمكن استخدامه فقط للتحكم المباشر في الأجهزة ، ولكن أيضًا لمراقبة العديد من وحدات التحكم القابلة للبرمجة ذات المستوى الأدنى. تحتوي حواسيب سيمنز المركزية على S7-1500 و S7-400: سرعة معالجة 0.3 مللي ثانية / 1 كيلو كلمة ؛ ذاكرة 512 كيلو نقطة الإدخال / الإخراج 12672 ؛ أداء التحكم في الطي يمكن تقسيمها إلى آلات متطورة وآلات متوسطة المدى وآلات منخفضة التكلفة. آلة منخفضة النهاية هذا النوع من أجهزة التحكم القابلة للبرمجة له وظائف تحكم أساسية وقوة حوسبة عامة. سرعة العمل منخفضة نسبيًا ، وعدد وحدات الإدخال والإخراج التي يمكن حملها صغير نسبيًا. على سبيل المثال ، تنتمي S7-200 التي تنتجها شركة SIEMENS في ألمانيا إلى هذه الفئة. آلة متوسطة المدى هذا النوع من أجهزة التحكم القابلة للبرمجة لديه وظائف تحكم قوية وقوة حاسوبية. لا يمكنها إكمال العمليات المنطقية العامة فحسب ، بل يمكنها أيضًا إكمال الدوال المثلثية الأكثر تعقيدًا وعمليات الأس و PID. سرعة العمل سريعة نسبيًا ، كما أن عدد وحدات الإدخال والإخراج التي يمكن حملها كبير جدًا ، وهناك أيضًا العديد من أنواع وحدات الإدخال والإخراج. على سبيل المثال ، تنتمي S7-300 التي تنتجها شركة SIEMENS في ألمانيا إلى هذه الفئة. آلة عالية الجودة هذا النوع من أجهزة التحكم القابلة للبرمجة لديه وظائف تحكم قوية وقوة حاسوبية. لا يمكنها فقط تنفيذ العمليات المنطقية وتشغيل الدوال المثلثية والعملية الأسية وعملية PID ، بل يمكنها أيضًا إجراء عملية مصفوفة معقدة. سرعة العمل سريعة جدًا ، وهناك عدد كبير من وحدات الإدخال والإخراج التي يمكن حملها. كما أن أنواع وحدات الإدخال والإخراج شاملة للغاية. يمكن لهذا النوع من أجهزة التحكم القابلة للبرمجة إكمال مهام التحكم على نطاق واسع. تستخدم بشكل عام كمحطة رئيسية في الشبكات. على سبيل المثال ، تنتمي S7-400 التي تنتجها شركة SIEMENS في ألمانيا إلى هذه الفئة.   هيكل قابل للطي أساسي تدمج وحدة التحكم القابلة للبرمجة مصدر الطاقة ووحدة المعالجة المركزية والذاكرة ونظام الإدخال / الإخراج في وحدة واحدة تسمى الوحدة الأساسية. الوحدة الأساسية هي PLC كاملة. عندما لا تفي نقاط التحكم بالمتطلبات ، يمكن توصيل وحدة التوسيع مرة أخرى. خصائص الهيكل المتكامل مدمجة للغاية وصغيرة الحجم ومنخفضة التكلفة والتركيب المريح. مجموع تقسم وحدة التحكم القابلة للبرمجة المكونات المختلفة لنظام PLC إلى عدة وحدات وفقًا لوظائفها ، مثل وحدة CPU ووحدة الإدخال ووحدة الإخراج ووحدة الطاقة وما إلى ذلك. وظائف كل وحدة بسيطة نسبيًا ، لكن أنواع الوحدات تزداد ثراءً. على سبيل المثال ، تحتوي بعض وحدات التحكم القابلة للبرمجة ، بالإضافة إلى وحدات الإدخال / الإخراج الأساسية ، على بعض الوحدات الوظيفية الخاصة ، مثل وحدة الكشف عن درجة الحرارة ، ووحدة الكشف عن الموضع ، ووحدة التحكم PID ، ووحدة الاتصال ، وما إلى ذلك. تتمثل خاصية PLC المعياري في أن وحدة المعالجة المركزية والمدخلات والمخرجات كلها وحدات مستقلة. حجم وحدة موحدة ، وتركيب أنيق ، واختيار مجاني لنقاط الإدخال / الإخراج ، وتركيب مناسب ، وتصحيح الأخطاء ، والتوسيع ، والصيانة. نوع مكدس يجمع الهيكل المكدس بين مزايا التركيب المدمج والصغير والسهل للهيكل العام ، بالإضافة إلى التثبيت المرن والأنيق لنقاط الإدخال / الإخراج في الهيكل المدمج. وهي تتألف أيضًا من مجموعات من وحدات مختلفة. وتتمثل خصائصها في أن وحدة المعالجة المركزية هي وحدة أساسية مستقلة (تتكون من وحدة المعالجة المركزية ونقاط إدخال / إخراج معينة) ، ووحدات الإدخال / الإخراج الأخرى هي وحدات توسعة. أثناء التثبيت ، لا يوجدتحتاج إلى ركيزة ، يتم استخدام الكابلات فقط للتوصيل بين الوحدات ، ويمكن تكديس كل وحدة واحدة تلو الأخرى. تمكين النظام من تحقيق تكوين مرن وحجم مضغوط.   مقدمة مفصلة 1. SIMATIC S7-200 PLC S7-200 PLC عبارة عن جهاز PLC مصغر مناسب للكشف والمراقبة والتحكم الأوتوماتيكي في مختلف الصناعات والمناسبات. تمكن الوظائف القوية لـ S7-200 PLC من تحقيق وظائف التحكم المعقدة سواء كانت تعمل بمفردها أو متصلة بشبكة. يمكن لـ S7-200 PLC توفير 4 نماذج أساسية مختلفة و 8 أنواع من وحدات المعالجة المركزية للاختيار من بينها. 2. SIMATIC S7-300 PLC S7-300 عبارة عن نظام PLC معياري صغير يمكنه تلبية متطلبات الأداء المتوسط للتطبيقات. فرد مختلف يمكن دمج الوحدات على نطاق واسع لتشكيل أنظمة بمتطلبات مختلفة. بالمقارنة مع S7-200 PLC ، يتبنى S7-300 PLC هيكلًا معياريًا وله سرعة عالية (0.6 ~ 0.1 ميكرون) سرعة تشغيل ؛ يمكن لحساب الفاصلة العائمة أن يحقق بشكل فعال عمليات حسابية أكثر تعقيدًا ؛ أداة برمجية بواجهة مستخدم قياسية تتيح للمستخدمين تعيين المعلمات بسهولة لجميع الوحدات ؛ تم دمج خدمات الواجهة الملائمة بين الإنسان والآلة في نظام التشغيل S7-300 ، مما يقلل بشكل كبير من متطلبات البرمجة للحوار بين الإنسان والآلة. تحصل واجهة SIMATIC Human Machine Interface (HMI) على البيانات من S7-300 ، والتي تنقلها بمعدل تحديث يحدده المستخدم. يتعامل نظام التشغيل S7-300 تلقائيًا مع نقل البيانات ؛ يراقب نظام التشخيص الذكي لوحدة المعالجة المركزية باستمرار ما إذا كان النظام يعمل بشكل طبيعي ، ويسجل الأخطاء وأحداث النظام الخاصة (مثل المهلة ، واستبدال الوحدة ، وما إلى ذلك) ؛ يمكن أن تمكّن الحماية بكلمة مرور متعددة المستويات المستخدمين من حماية أسرارهم التقنية بشكل فعال وفعال ، مما يمنع النسخ والتعديل غير المصرح به ؛ تم تجهيز S7-300 PLC بمفتاح اختيار وضع التشغيل ، والذي يمكن إزالته مثل المفتاح. عند إزالة المفتاح ، لا يمكن تغيير وضع التشغيل ، مما قد يمنع الحذف غير القانوني أو إعادة كتابة برامج المستخدم. مزود بوظائف اتصال قوية ، يمكن لـ S7-300 PLC توفير وظائف تكوين الاتصال من خلال واجهة المستخدم لبرنامج البرمجة الخطوة 7 ، مما يجعل التكوين سهلًا وبسيطًا للغاية. يحتوي S7-300 PLC على مجموعة متنوعة من واجهات الاتصال المختلفة ، ويربط واجهة ناقل AS-I ونظام ناقل Ethernet الصناعي من خلال مجموعة متنوعة من معالجات الاتصالات ؛ يتم استخدام معالج الاتصال التسلسلي لتوصيل أنظمة الاتصال من نقطة إلى نقطة ؛ تم دمج واجهة متعددة النقاط (MPI) في وحدة المعالجة المركزية وتستخدم في وقت واحد لتوصيل المبرمجين وأجهزة الكمبيوتر وأنظمة واجهة الإنسان والآلة وأنظمة التحكم الآلي الأخرى SIMATIC S7 / M7 / C7. 3. SIMATIC S7-400 PLC S7-400 PLC هي وحدة تحكم قابلة للبرمجة تستخدم في نطاق الأداء المتوسط إلى العالي. يعتمد S7-400 PLC تصميمًا معياريًا بدون مروحة ، وهو موثوق به ومتين. في الوقت نفسه ، يمكنه اختيار مستويات متعددة من وحدات المعالجة المركزية (بوظائف مطورة تدريجيًا) ومجهز بقوالب لمختلف الوظائف العالمية ، مما يسمح للمستخدمين بدمجها في أنظمة متخصصة مختلفة وفقًا لاحتياجاتهم. عندما يتم توسيع نطاق نظام التحكم أو ترقيته ، طالما تمت إضافة بعض القوالب بشكل مناسب ، يمكن ترقية النظام وتلبية الاحتياجات بالكامل.
  • تاريخ شركة سيمنز PLC
    تاريخ شركة سيمنز PLC Jun 07, 2023
    ولدت سلسلة Siemens SIMATIC PLC في عام 1958 وخضعت لسلسلة C3 و S3 و S5 و S7 ، وأصبحت وحدة تحكم قابلة للبرمجة على نطاق واسع. 1. تم إطلاق منتج Siemens لأول مرة في عام 1975 باسم SIMATIC S3 ، وهو في الواقع جهاز تحكم ثنائي بواجهة تشغيل بسيطة. 2. في عام 1979 ، تم استبدال نظام S3 بـ SIMATIC S5 ، والذي يستخدم المعالجات الدقيقة على نطاق واسع. 3. في أوائل الثمانينيات ، تمت ترقية نظام S5 - سلسلة U PLC ، مع نماذج شائعة الاستخدام بما في ذلك S5-90U ، 95U ، 100U ، 115U ، 135U ، 155U. 4. في أبريل 1994 ، ولدت سلسلة S7 ، والتي لها مزايا مثل المزيد من التدويل ، ومستوى الأداء العالي ، ومساحة التثبيت الأصغر ، وواجهة مستخدم Windows أفضل. موديلاتها هي: S7-200 ، 300 ، 400. 5. في عام 1996 ، اقترحت شركة Siemens مفهوم PCS7 (نظام التحكم في العمليات 7) في مجال التحكم في العمليات ، ودمج مزاياها في WINCC (واجهة تشغيل متوافقة مع Windows) ، و PROFIBUS (ناقل المجال الصناعي) ، و COROS (نظام المراقبة) ، و SINEC ( شبكة سيمنز الصناعية) ، وتكنولوجيا التحكم. 6. اقترحت شركة Siemens مفهوم TIA (الأتمتة المتكاملة الكاملة) ، وهو نظام أتمتة متكامل تمامًا يدمج تقنية PLC في جميع مجالات الأتمتة. لقد انسحبت سلسلة S3 و S5 من PLC تدريجياً من السوق وتوقفت عن الإنتاج. تطورت أنظمة التحكم المنطقي القابلة للبرمجة من سلسلة S7 لتصبح جوهر التحكم لأنظمة أتمتة Siemens ، بينما يستمر نظام TDC في استخدام جوهر تكنولوجيا SIMADYN D ، وهو ترقية أخرى لمنتجات سلسلة S7. إنها أقوى وحدة تحكم قابلة للبرمجة في أنظمة التشغيل الآلي لشركة Siemens.
أرشيف

تحتاج مساعدة؟ دردش معنا

leave a message
For any request of information or technical support, fill in the form. All fields marked with an asterisk* are required.
يُقدِّم
البحث عن Service?
اتصل بنا #
+86 17620189681

ساعات العمل لدينا

من الإثنين 21/11 إلى الأربعاء 23/11: من الساعة 9 صباحًا إلى 8 مساءً
الخميس 24/11: مغلق - عيد شكر سعيد!
الجمعة 25/11: من الساعة 8 صباحًا حتى 10 مساءً
السبت ٢٦/١١ - الأحد ٢٧/١١: من الساعة ١٠ صباحًا حتى الساعة ٩ مساءً
(جميع الأوقات بتوقيت شرق الولايات المتحدة)

بيت

منتجات

واتس اب

اتصل بنا